

Vakuumleitungsventil zur Aufhebung des Unterdrucks zum Ätzen
- 2026-10-09 14:26:55
- admin
- NO COMMENTS
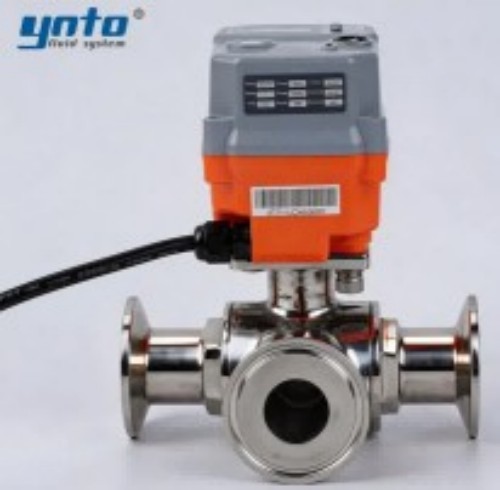
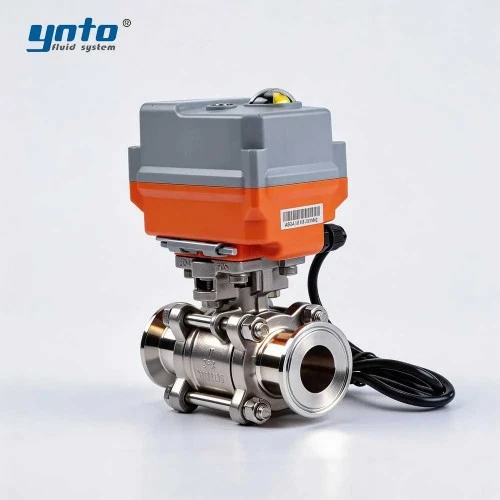
Maximieren Sie die Leistung Ihrer Ätzmaschine mit einem Vakuumleitungs-Unterdruck-Ventil
Überblick über Ätzmaschinen und Halbleiterfertigungsanlagen
Schlüsselprozesse in der Halbleiterfertigung
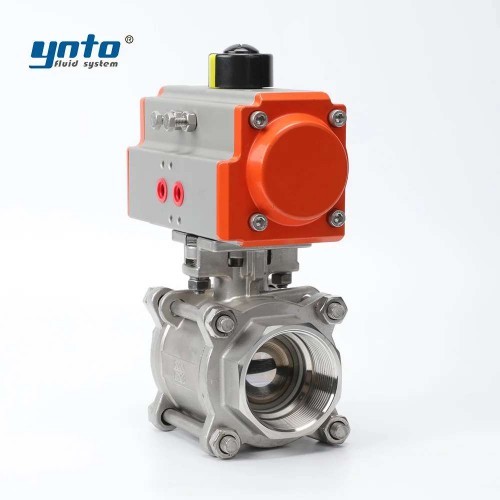
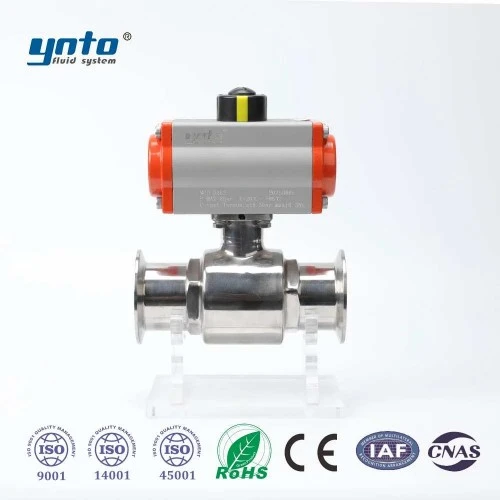
Die Rolle von Vakuumleitung und Druckerhaltung
Aufrechterhaltung von Unterdruckniveaus
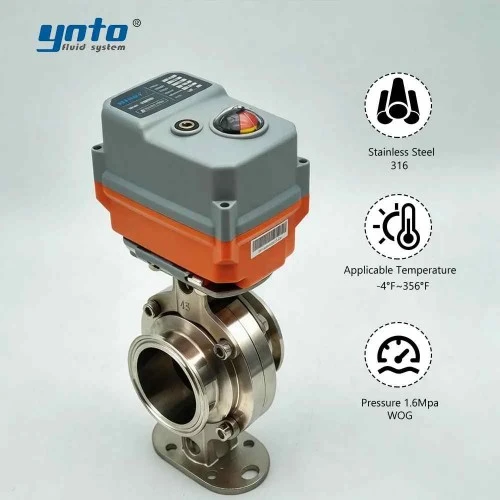
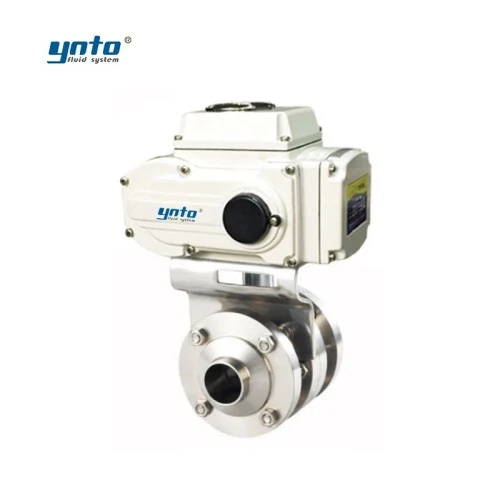
Vorteile einer effektiven Druckkontrolle
Stabiler Druck kann die Wartezeit zwischen einer Gasstromänderung und dem nächsten qualifizierten Prozessschritt verkürzen. Außerdem hilft es, das Verhalten von Wafer zu Wafer wiederholbar zu machen. Der Produktionsvorteil besteht darin, unnötige Einsetzzeiten zu reduzieren und druckbedingte Unterbrechungen zu vermeiden, während das erforderliche Ätzergebnis erhalten bleibt.
Messen Sie diesen Nutzen sorgfältig. Vergleiche Druckabsetzen, abgebrochene Zyklen, nutzbare Wafer-Ausgabe und Wartungszeit unter entsprechenden Rezepten. Ein schnelleres Ventil, das Überschläge erzeugt oder die Prozessgleichmäßigkeit stört, kann die Effizienz des Fertigungsprozesses verringern, obwohl es in einer Anlaufzeitspezifikation besser aussieht.


Integration von Ventilautomatisierungssystemen
Verbesserung der Kontrolle über den Produktionsfluss
Ventilautomatisierungssysteme funktionieren am besten, wenn das Steuerungsziel explizit ist. Massenstromregler stellen typischerweise die eingehende Prozessgaslieferung her, während der Druckkreis die Evakuierung anpasst. Unabhängige Schleifen interagieren weiterhin durch die Kammer, sodass das Ändern einer Einstellung das scheinbare Verhalten der anderen Schleife verändern kann.
Der Controller muss auch wissen, was einen Fehler darstellt. Ein Befehl, der sich ändert, während die gemessene Position stationär bleibt, legt eine andere Untersuchung nahe als ein Ventil, das sich normal bewegt, während der Druck driftet. Die Aufzeichnung von Befehl, Position, Gasfluss und Druck auf einer gemeinsamen Zeitleiste macht diese Unterscheidungen deutlich leichter sichtbar.
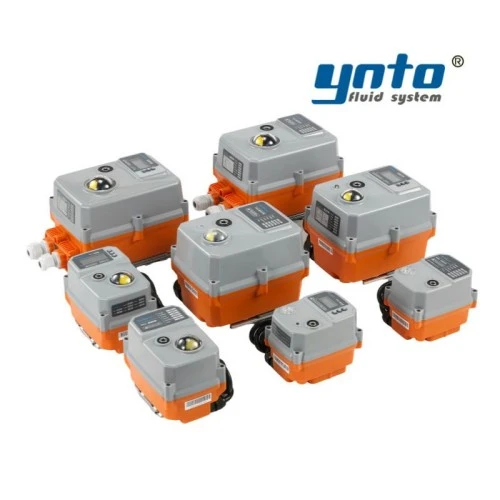
Vergleich von manuellen vs. automatisierten Ventilen
Automatisierung fügt kontrollierte Bewegung, Rückmeldung und koordinierte Sequenzierung hinzu. Außerdem werden Leistungs-, Instrumenten-Luft-, Verkabelungs- und Konfigurationsanforderungen eingeführt. Wählen Sie das Ausfallverhalten durch die Sicherheitsüberprüfung des Geräts aus: Das Schließen jedes Ventils ist nicht unbedingt sicher, wenn es die erforderlichen Abgas-, Spül- oder Abschaltfunktionen unterbricht.
Integration von Differenzdrucksensoren
Überwachung von Leistung und Effizienz
Die richtigen Sensoren für Ihr System auswählen
Herausforderungen im Vacuum System Management
Häufige Probleme und Lösungen
Lecks verursachen ein anderes Problem. Eine Pumpe kann ausreichend kompensieren, um den angezeigten Druck zu halten, solange unerwünschte Luft noch in die Kammer eindringt. Druckstabilität beweist daher keine Prozessreinheit. Überprüfung von Dichtungen, die während der Wartung gestört wurden, eingeschlossene Volumen und Ausgasungen mit dem Diagnoseverfahren des Werkzeugherstellers und geeigneter Lecktestgeräte.
Die Materialauswahl sollte sowohl saubere Gase als auch mögliche Kondensate berücksichtigen. 316L eignet sich für viele Vakuumkomponenten, aber der Widerstand gegen eine bestimmte Ätzchemie muss überprüft werden. PTFE bietet eine nützliche chemische Beständigkeit in geeigneten Sitzen oder Auskleidungen, während FKM-Compounds auf Temperatur, Gaskompatibilität, Permeation und Ausgasung überprüft werden müssen. Wiederholte Temperaturänderungen können die Widerstandsfähigkeit einer ungeeigneten Dichtung verringern, sodass Luft eindringt, was die Gasbelastung erhöht und die Prozesskonsistenz stört.
Wie maximiert man die Effizienz
Überprüfen Sie die Komponenten des Vakuumsystems als installierte Baugruppe. Übermäßige Rohrlänge, einschränkende Verschraubungen, kontaminierte Fallen und nicht passende Ventile können die effektive Pumpleistung selbst bei gesunder Pumpe einschränken. Durchflussregelung und Druckregulierung sollten über den tatsächlichen Rezeptbereich hinweg bewertet werden, einschließlich Übergänge und Rückgewinnung nach der Wartung.
Standards helfen, ein Angebot in messbare Anforderungen umzuwandeln. ANSI/ASME B16.34 behandelt anwandbare industrielle Metallventilbewertungen, Materialien und Prüfungen; API 598 regelt die Ventilinspektion und -prüfung. DIN EN 558 betrifft Maße für geflanschte Metallventile. ISO 27895 bietet Vakuumventil-Lecktestmethoden. Die Einhaltung von industriellen Drucktests stellt weder die Sauberkeit von Halbleitern noch die Leistung bei Vakuumlecks fest. Geben Sie den geltenden Standard, Tracergas, Druckunterschied, Temperatur, Leckgrenze und Akzeptanzbedingungen an.


Fazit
- 2026-10-09 14:26:55
- 2026-09-30 08:25:23
- 2026-09-28 10:28:43